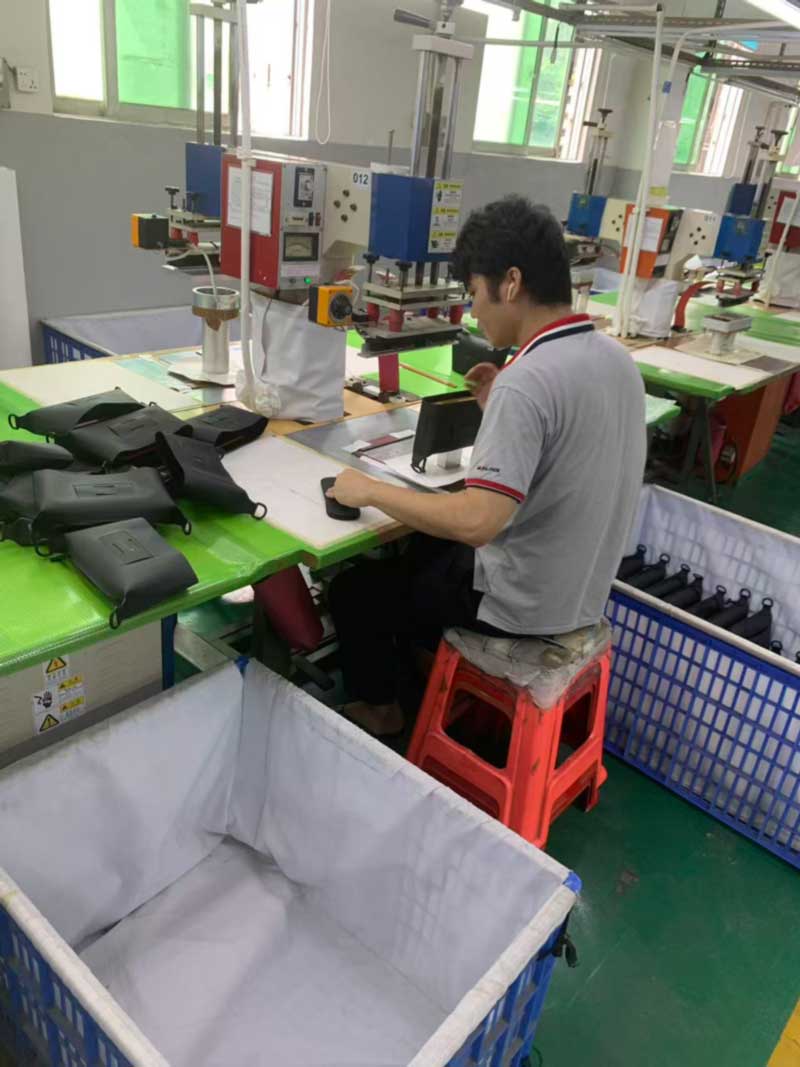
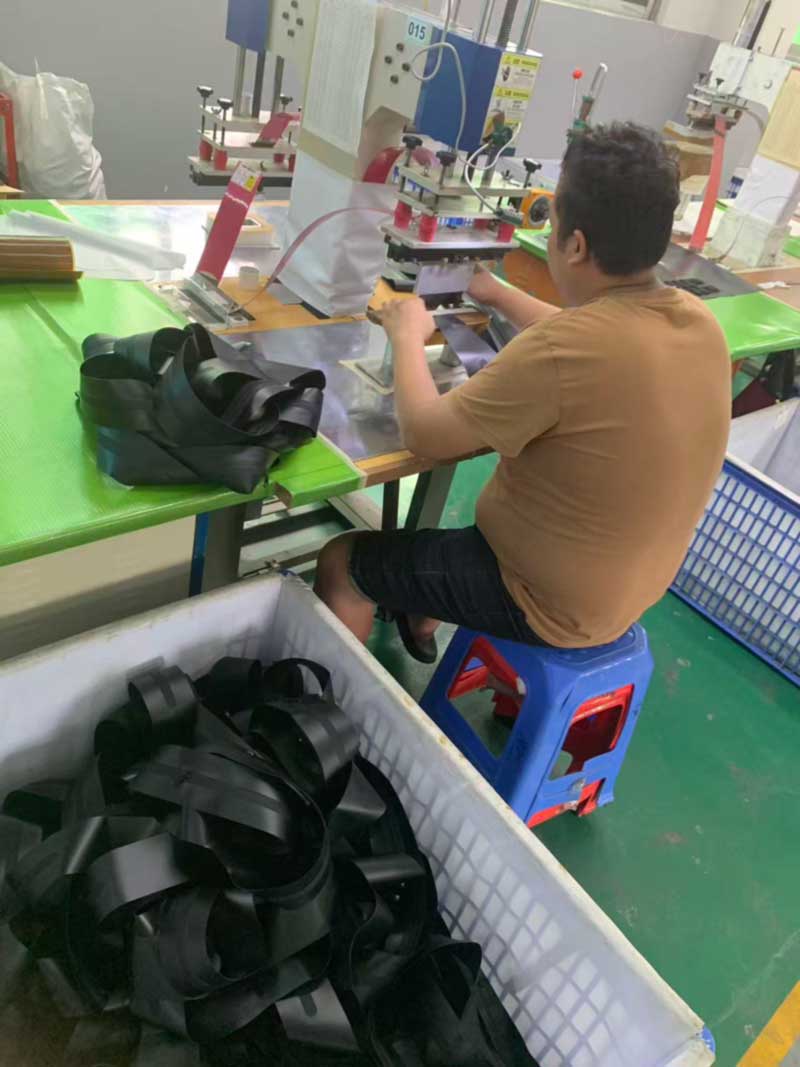
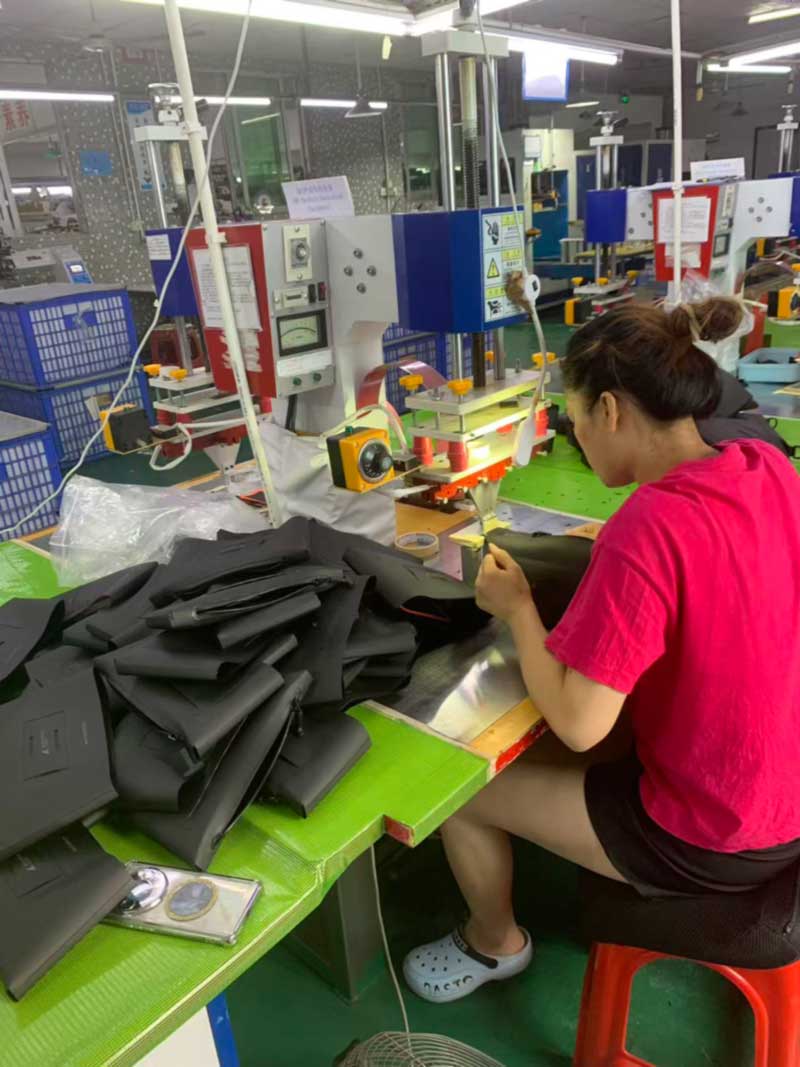
Застанете начело на нашата зала за заваряване и пребройте станциите. Всяка от тях има номер, изписан върху машината — 011, 012, 015, 020, 021 — собствена матрица, захваната в пресата, собствена тава с компоненти и собствена облицована кутия отдолу, която улавя готовите части. Никой от тях не прави чанта. Всеки един от тях прави част от един.
Това е частта от заварените конструкции, която купувачите рядко виждат и това е частта, която определя времето за изпълнение, разходите за инструментална екипировка и защо заварен продукт не може да бъде цитиран от снимка.
Всяка станция носи своя собствена матрица, своя собствена тава за компоненти и свой собствен кош. Никой от тях не прави цяла чанта.
Зашити чанти се сглобяват от панели; заварените торби се сглобяват от части
Един конвенционален ушит пакет е изграден от плоски панели, съединени в машината, и повечето от неговите малки елементи - дръжка, D-образен пръстен, примка за компресия - се добавят чрез зашиване на лента върху панел, докато вървят заедно. Ръцете на оператора и надбавката за шева извършват локализирането.
Заварената конструкция не работи по този начин. Заваръчният шев се нуждае от равномерен натиск и равномерно задържане в цялата си площ, което означава, че всяка функция трябва да стои плоска вътре в щанца за тази характеристика. Платформата за закрепване на дръжка е една матрица. Друга е лепенката за монтиране на D-пръстен. Подплатен заден панел с вентилационни канали отново е друг, както и всяка ремъчна примка, заварена в лицето, всяко подсилване на края на ципа, всяка основна плоча.
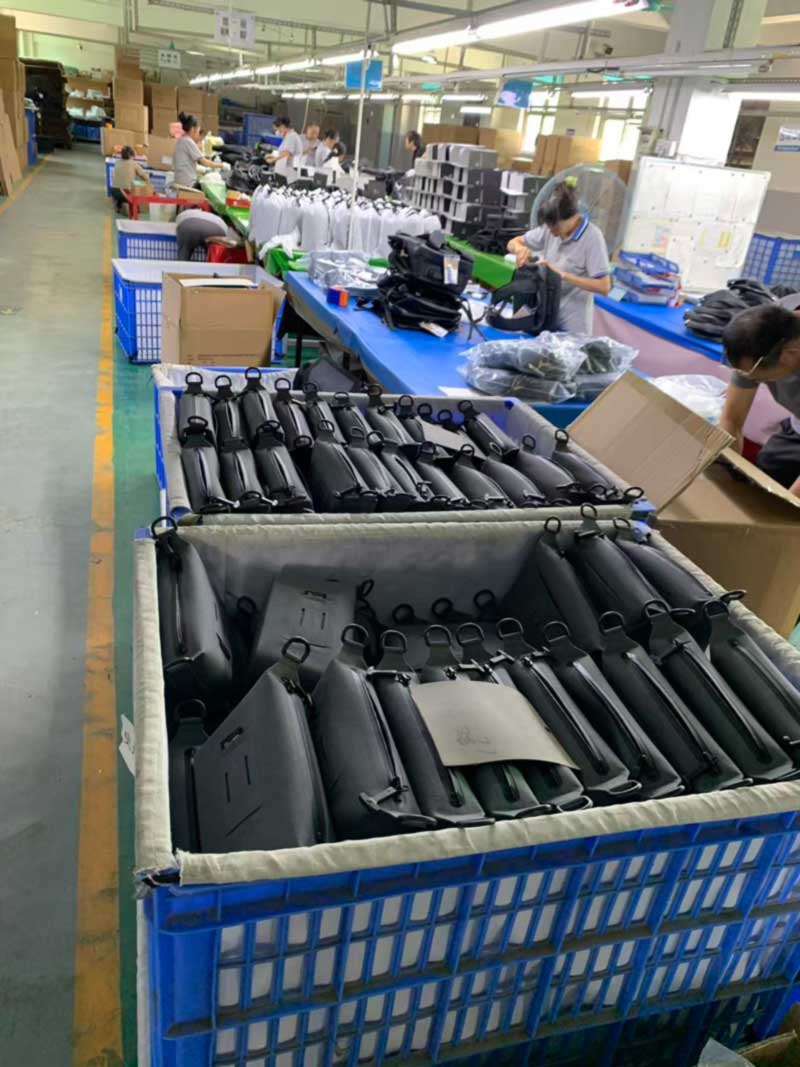
Пребройте ги в пакет със среден размер и числото се оказва някъде между двадесет и тридесет заварени възли преди окончателното затваряне, всеки произведен на своя собствена станция, всеки се натрупва в собствен кош, всички от които трябва да пристигнат при окончателното сглобяване в съответстващи количества. Кошчетата, които се движат по пътеката, не са склад. Те са текущата работа на изграждане, което е паралелно, а не линейно.
Примки за ремъци и петна за закрепване, заварени на партиди, пред панелите, към които ще бъдат монтирани.
Какво означава това за инструменти, вземане на проби и MOQ
Следват три практически последствия, които обясняват повечето от въпросите, които купувачите ни задават на етапа на оферти.
Първо, инструментална екипировка. Всяка нова геометрична характеристика се нуждае от матрица. Пакет, който използва повторно нашата съществуваща геометрия на котва и контур, не носи почти никакви нови инструменти; пакет, който въвежда свои собствени форми на хардуер, различен профил на дръжката и нов модел на канала на задния панел, носи няколко матрици, преди да съществува първата проба. Ето защо две чанти, които изглеждат еднакво сложни, могат да се цитират по много различен начин и защо питаме рано кои детайли са наистина специфични за марката и кои са просто версията, която се е появила на референтната снимка.
Второ, време за вземане на проби. Нашият стандартен примерен прозорец е от 7 до 15 дни и къде програмата попада в този диапазон е почти изцяло въпрос за инструменти, а не за асемблиране. Рязането и доказването на зар отнема дни; сглобяването на пробата отнема часове.
Трето, минимално количество за поръчка. MOQ от 300 броя за повечето модели не е произволен търговски под. Това е моментът, в който настройката на матрицата, одобрението на първата част и смяната на линията между двадесет и няколко станции се амортизират в разумна цена за единица. Под това цената за настройка на чанта се покачва по-бързо, отколкото повечето купувачи очакват.
Обратната страна е, че след като матриците съществуват, повторните поръчки са бързи и последователни. Станцията изпълнява един и същ цикъл на топене всеки път, вместо да разчита на оператор, който възпроизвежда резерва на шева на око, поради което програмите за заваряване обикновено показват по-малко вариации между производствените серии, отколкото еквивалентите при шиене.
Характеристика, която не може да стои плоска в матрица, не може да бъде заварена - геометрията решава инструментите, преди дизайнът да бъде заключен.
Частите, които са продукти сами по себе си
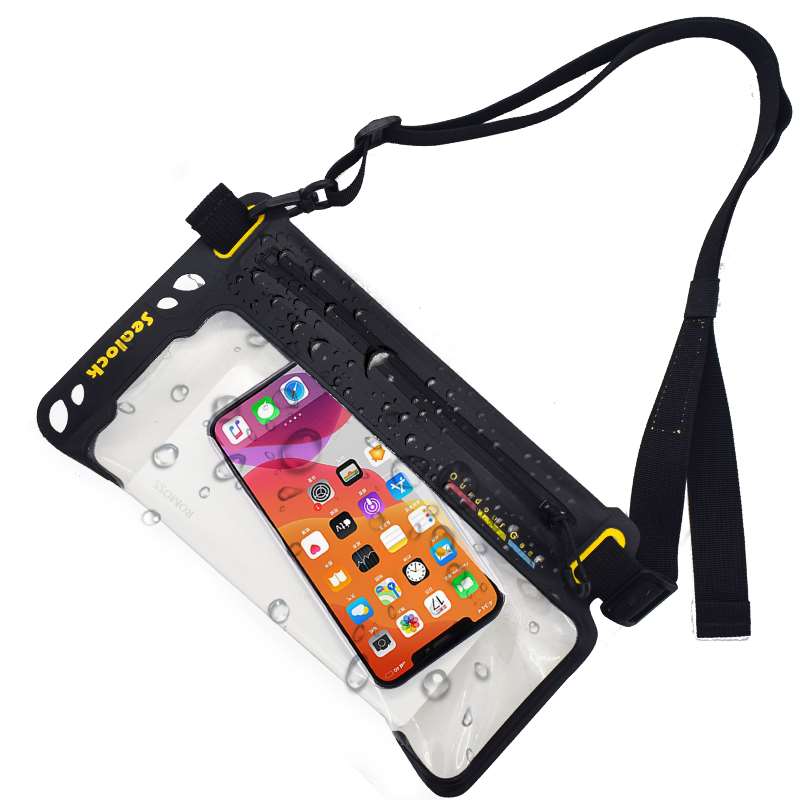
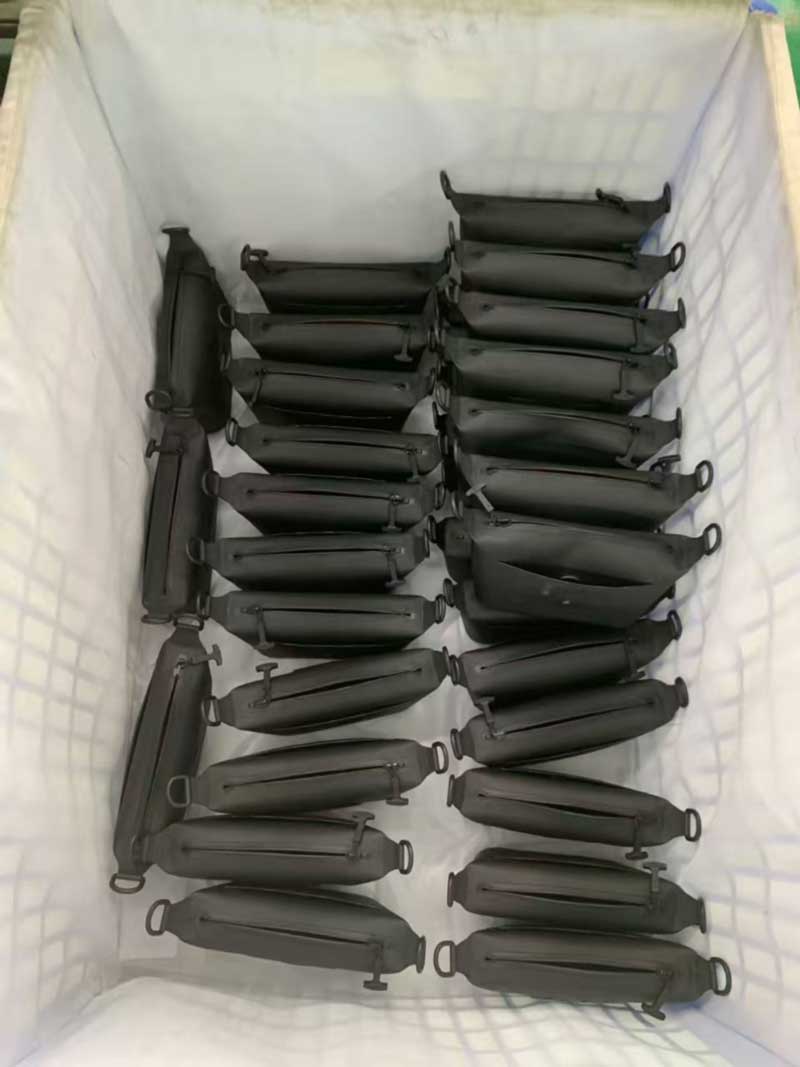
Не всичко на пода е компонент. Същите станции, които заваряват анкерни лепенки, също произвеждат цялостни малки артикули - заварени сапани за бутилки, технически торбички, заострени кутии за сапани - които излизат от линията като завършени единици, а не като подсглобки.
Те си струва да се споменат, защото марките често ги подценяват. Малък заварен аксесоар носи почти същата тежест на инструментите като големия: все още се нуждае от матрици, все още се нуждае от одобрение на първо изделие, все още се нуждае от собствен цветови стандарт. Това, което не носи, е трудът по сглобяването, поради което аксесоарите често са най-ефективният начин за марката да разшири колекцията си - и също защо цитирането на част от цената на раница рядко отразява колко всъщност струва създаването.
Завършени заварени сапани — от същите станции, които произвеждат компоненти за по-големи опаковки.
Трима клиенти, три напълно различни опаковки, един следобед
В далечния край на етажа Packaging Group 1 изпълняваше три програми едновременно и разликата между тях е полезна картина на това какво всъщност означава на практика „готов за продажба на дребно“.
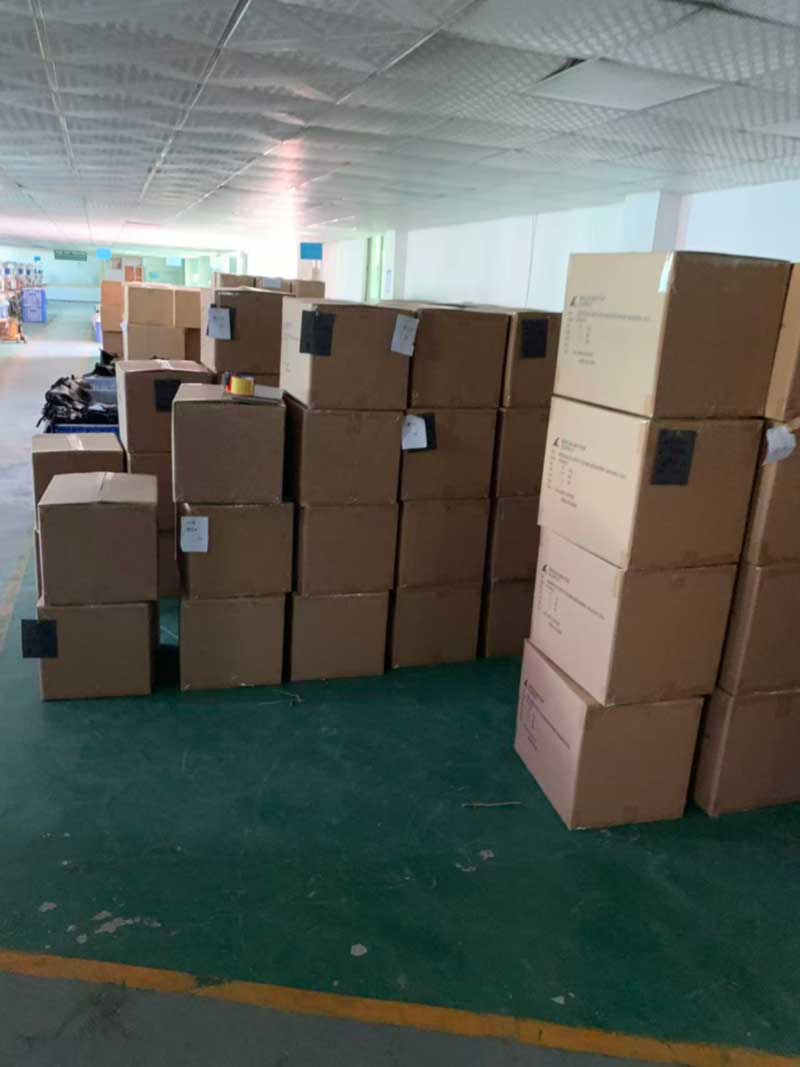
Една програма опакова в отпечатани сгъваеми кашони с отделна бяла торбичка за прах с шнур за единица — представяне на рафта на дребно, където кутията е част от изживяването на продукта. Вторият опакова в отпечатани пощенски чанти, носещи идентификация на продукта и регулаторни маркировки, създадени за пратка директно до потребителя, където първото нещо, което клиентът докосва, е самата чанта. Трета опакова в обикновени индивидуални полиетиленови торби в кашони за износ, отпечатани със собствените маркировки на кашона на купувача, предназначени за дистрибуторски център, а не за прага.
Същата фабрика, същата седмица, три различни дефиниции на готово. Всеки от тях има свой собствен списък с компоненти, своя собствена логика на броене и свои собствени режими на повреда и никой от тях не толерира да бъде импровизиран в края на цикъла. Компонентите на опаковката се поръчват и комплектуват спрямо производствения план по същия начин, по който е и тъканта на корпуса, тъй като контейнер, който е завършен, с изключение на неговите торби за прах, не е контейнер, който може да бъде транспортиран.
Опаковъчна група 1: картонени опаковки за продажба на дребно, торби за прах за единица и два други формата за опаковане, които се изпълняват същия следобед.
Където заваръчната зала отговаря на нашата собствена гама компресия
Логиката на подсглобката по-горе също е нашата собственакомпресионен сак с вградена помпаизглежда така, както изглежда. Корпусът на помпата не е поставен в джоб и не е зашит; той се заварява директно в панела на корпуса на специална станция с щанцоване около профила на корпуса, което позволява интерфейсът да бъде запечатан, а не просто покрит.
Същото важи и за вентила наверсия с ръчна помпаи заварената дограма на двете. Всяка от тях е отделна станция, отделна матрица и отделна вградена проверка и всяка от тях се проверява в крайния продукт чрез нашата стандартна процедура за задържане на вакуум — евакуиране, престой в продължение на двадесет и четири часа, определяне на всяка загуба на въздух.
Картони, маркирани според спецификацията на купувача, подготвени за получаване.
За купувачи, посочили заварена програма
Полезният извод за всеки, който се развива с нас, е да третира геометрията на характеристиките като двигател на разходите на същото ниво като материала и капацитета. Повторното използване на доказана геометрия на котва или примка, където марката няма силна представа за това, и изразходването на бюджета за инструменти за два или три детайла, които са наистина отличителни, произвежда по-добър продукт за по-кратък срок от равномерното разпределяне на новостите във всяка част на чантата.
Sealock създава заварени водоустойчиви съоръжения в продължение на повече от 20 години, като високочестотното заваряване и вътрешното шиене работят рамо до рамо в Донгуан и в нашето съоръжение в град Хо Ши Мин, така че купувачите да могат да избират произхода, който отговаря на тяхната тарифна позиция, без да предоговарят спецификацията. Стандартните условия са FOB Guangdong, 7–15 дни за вземане на проби, 30–45 дни за масово производство и MOQ от 300 броя за повечето модели, с IQC, IPQC и OQC контролни точки като стандарт и проверка на SGS или QIMA, налична при поискване. Картонените опаковки за продажба на дребно, торбичките за прах, отпечатаните пощенски писма, етикетите и маркирането на кашона, посочено от купувача, се обработват вътрешно.
Ние използваме бисквитки, за да ви предложим по-добро сърфиране, да анализираме трафика на сайта и да персонализираме съдържанието. Използвайки този сайт, вие се съгласявате с използването на бисквитки от наша страна.
Политика за поверителност
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик